煤矸石提硫生产线的工艺流程是怎样的?细碎环节选哪种设备比较好,细碎选不对,硫精砂白白流失!
煤矸石是煤炭开采与洗选加工过程中产生的固体废弃物,长期堆放不仅占用土地资源,还会带来风化扬尘、水体污染等环境问题。煤矸石内部伴生硫铁矿资源,通过专业化提硫生产线加工,可以把其中的硫组分分离提纯,产出硫精砂产品,实现固废资源化利用,兼顾环保效益与经济收益。在整套煤矸石提硫生产线当中,破碎环节是基础工序,尤其是细碎工序,直接决定硫铁矿单体解离效果。如果细碎设备选型不合理,矿石破碎粒度难以达标,硫铁矿和脉石无法充分解离,后续分选阶段就会出现硫精砂流失,降低硫精砂回收率,直接影响整条生产线的经济效益。本文详细介绍煤矸石提硫生产线完整工艺流程,同时针对细碎环节设备选型进行分析,推荐适配工况的对辊破碎机。
煤矸石提硫生产线整体流程可以分为原料预处理、破碎作业、磨矿分选、脱水处理、成品堆放几个核心阶段,各工序环环相扣,任何一个环节出现问题,都会影响硫精砂品质与产出量。
原料预处理阶段,从矿区拉运过来的煤矸石原料混杂大块物料,同时掺杂树枝、塑料、泥土等杂物。物料进场之后,首先通过人工或者除杂设备剔除大块杂物,避免异物进入后续破碎设备,造成设备卡堵、部件损坏。除杂完成的煤矸石送入料仓,由给料设备均匀稳定输送到下一工序,控制进料速度,保障生产线连续平稳运行。原料预处理的核心作用是净化原料,稳定进料条件,为后续破碎作业打好基础。
破碎作业分为粗碎与细碎两道工序。粗碎设备负责处理大块煤矸石,将原料破碎到中等粒度,粗碎后的物料通过皮带输送机输送至细碎环节。粗碎只完成初步减径,此时煤矸石内部硫铁矿晶体大多还和围岩脉石紧密结合在一起,没有实现单体解离。想要把硫铁矿从煤矸石基体上剥离出来,就要依靠细碎作业把物料加工到合适粒度。很多项目在建设时容易忽略细碎工序的重要性,单纯认为只要把物料磨细就可以,一旦细碎设备选型不当,出料粒度不均匀,一部分物料粒度过粗,硫铁矿没有解离,分选时无法捕捉回收;另一部分物料过度粉碎,产生大量细泥,细泥形态的硫精砂在分选槽内极易随废水流失,造成资源浪费,这也是很多煤矸石提硫项目硫精砂回收率达不到预期的主要原因。
经过细碎加工后的物料进入磨矿分选阶段。细碎合格物料送入磨矿设备进一步研磨,让硫铁矿单体充分解离,之后进入分选设备,依靠硫铁矿和煤矸石脉石之间比重差异实现分选,分离出硫精砂粗矿和尾矿。分选工序是提取硫精砂的核心环节,分选效果的上限,由前端破碎、细碎作业的物料粒度条件决定。如果细碎产出物料粒度波动大,磨矿负荷不稳定,分选设备工作状态也会随之波动,尾矿含硫量升高,硫精砂产品品位下降,大量有用硫资源随尾矿排走,造成不可逆的资源损失。
分选得到的硫精砂矿浆进入脱水处理工序。矿浆含有大量水分,不能直接作为成品堆放运输,需要经过浓缩、过滤设备脱水,降低硫精砂含水率。脱水之后的硫精砂成品输送至成品堆场储存,对外销售。分选产生的尾矿矿浆,经过沉淀处理,清水可以循环回用至生产线,减少新鲜水消耗,尾矿渣按照固废规范处置或者二次资源化利用,降低项目环保压力。整套生产线配套除尘、喷淋装置,控制生产过程粉尘,满足环保生产要求。
在整套煤矸石提硫生产线中,细碎环节的设备选择,是决定硫精砂能否有效回收的关键点。市场上可以用于矿石细碎的设备种类较多,不同设备出料特性、工作原理、适用工况差异明显,放到煤矸石提硫工况下表现差距很大。
锤式破碎机也是常见细碎设备,依靠高速旋转锤头冲击破碎物料。这类设备结构简单,进料粒度范围广,但在加工煤矸石这类脆性伴生矿物时,高速冲击容易造成物料过粉碎,产生大量微细矿泥。微细矿泥中的硫精砂颗粒质量轻,在后续重力分选过程中很难截留,会直接进入尾矿,造成硫精砂流失。同时锤头属于易损件,加工煤矸石磨损速度快,设备需要频繁停机检修更换配件,影响生产线连续作业时长,增加运维成本。
圆锥破碎机多用于中硬矿石中细碎,依靠挤压研磨实现物料破碎。圆锥破碎设备处理能力强,适合大规模矿山石料加工,但设备机体庞大,设备投资成本高,调整出料粒度操作复杂。加工煤矸石伴生硫铁矿时,研磨作用同样容易产生细泥,设备对黏性物料适应性差,煤矸石带泥时容易发生腔体内堵料现象,并不适配煤矸石提硫的细碎工况。
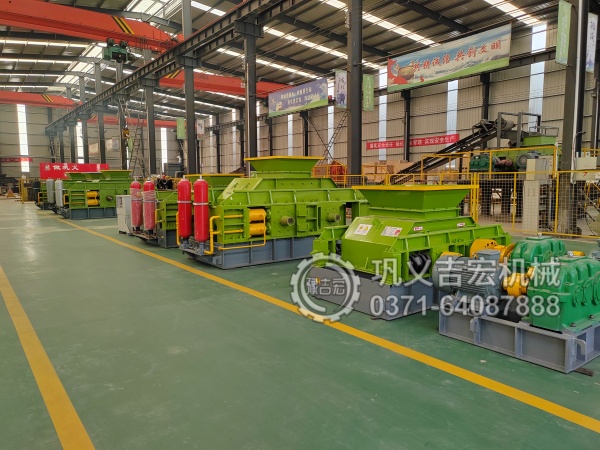
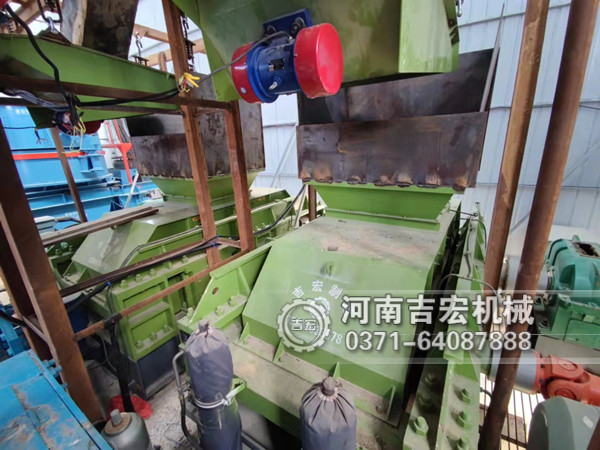
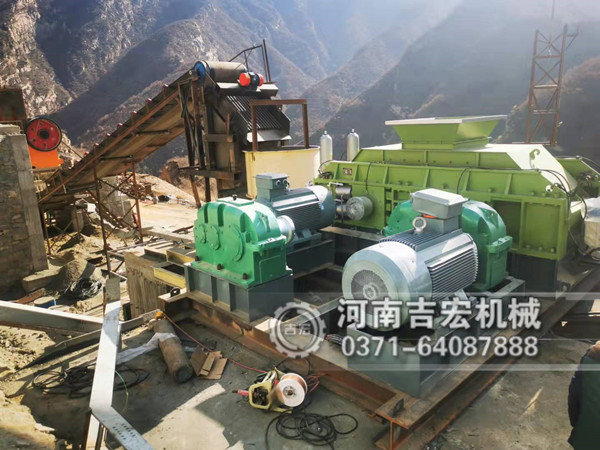
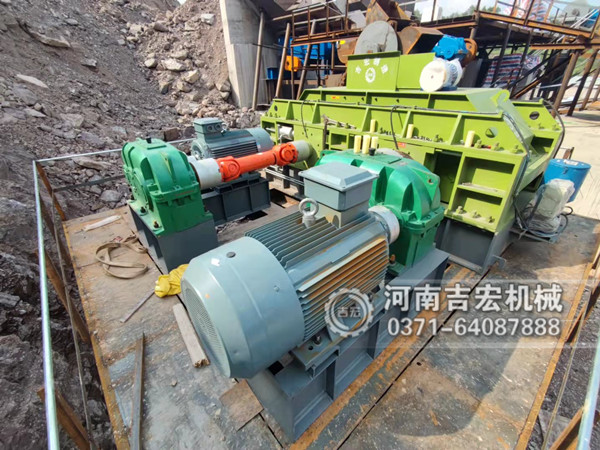
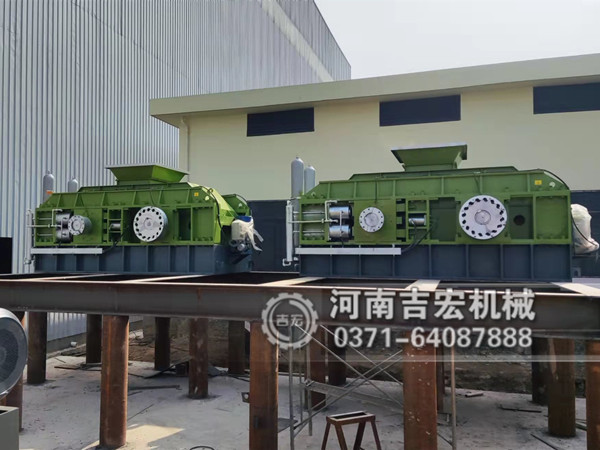
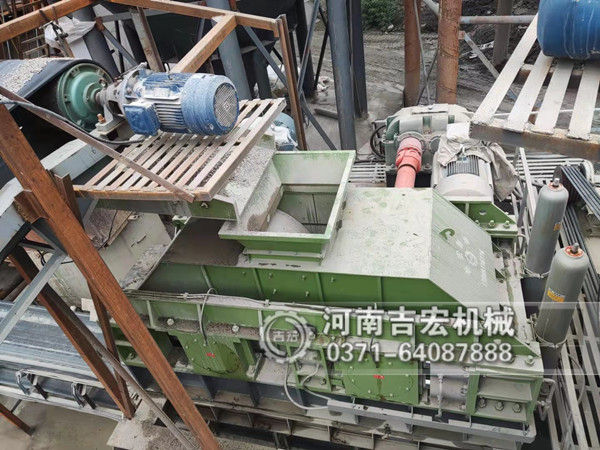
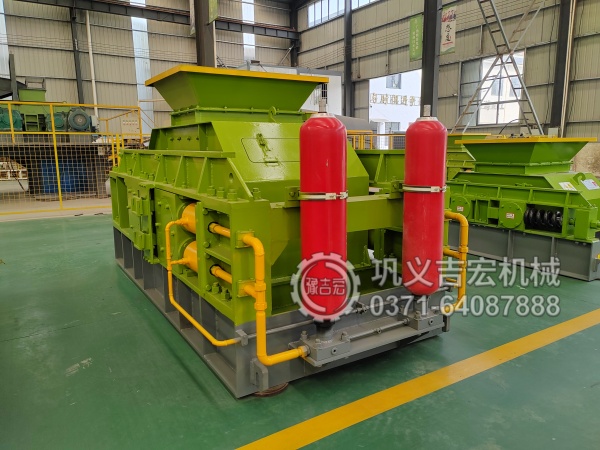
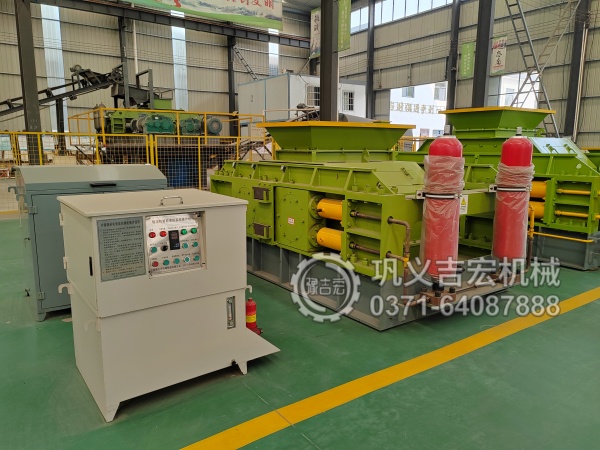
针对煤矸石提硫生产线细碎工况,推荐选用对辊破碎机作为细碎主力设备。对辊破碎机依靠两个相向转动的辊子挤压碾压完成物料破碎,破碎作用力以静挤压为主,没有高速冲击效果,能够有效控制过粉碎现象,减少微细矿泥生成量。物料在辊缝之间受到挤压破裂,硫铁矿晶体沿着矿物解离面分开,最大程度保留硫铁矿完整颗粒,降低细泥型硫精砂流失问题,保障后续分选工序硫精砂回收效率。
对辊破碎机出料粒度调节便捷,通过调整两辊间隙,稳定控制出料粒度,产出物料粒型均匀,减少粒度两极分化,给后续磨矿、分选工序提供稳定合格原料。均匀的入料条件,能够减轻磨矿设备负荷波动,分选设备可以稳定发挥分选性能,降低尾矿含硫量,减少硫资源浪费。
从工况适配角度来看,对辊破碎机可以处理中硬煤矸石物料,物料含水含泥量在一定范围内依旧可以稳定作业,不容易出现堵料问题。设备整体结构简单,易损件更换操作便捷,设备运行噪声低,运维难度不高。整套设备占地面积适中,项目前期基建投入压力更小,大小规模煤矸石提硫项目都可以适配。
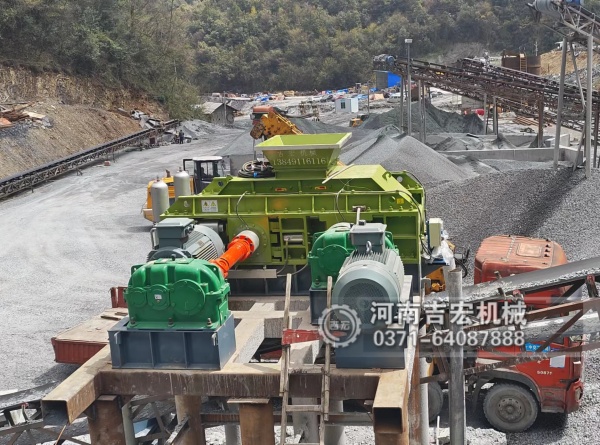
在实际生产线配置当中,对辊破碎机作为细碎设备使用时,需要做好配套设计。粗碎出料物料要经过筛分处理,合格物料送入对辊破碎机,已经达到粒度要求的物料直接分流,避免重复破碎,减少设备负荷。操作人员要定期检查辊面磨损情况,及时调整辊缝,保证出料粒度持续稳定。同时做好给料控制,保证物料沿辊面均匀分布,防止局部集中进料造成辊面偏磨,延长设备使用寿命。
煤矸石提硫属于固废资源化项目,项目收益来源于硫精砂产品,每一部分硫精砂资源都需要做好回收。很多项目前期只关注分选设备性能,忽视细碎设备选型,最终出现硫精砂大量流失,项目收益不及预期。细碎工序不是简单把物料打碎,核心目标是实现硫铁矿与脉石矿物单体解离,同时控制过粉碎,减少细泥产生。
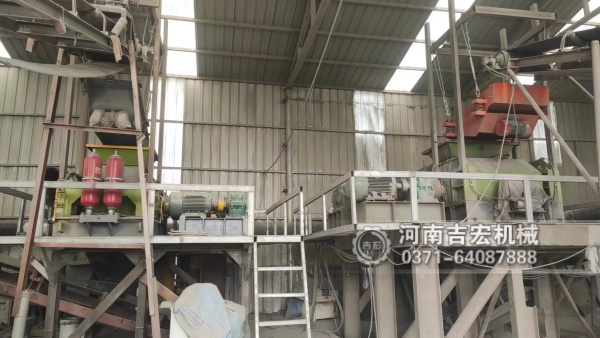
综合对比各类细碎设备的工作特点,对辊破碎机适配煤矸石提硫细碎工序需求,能够平衡破碎粒度,减少硫精砂流失,稳定后续分选作业,降低生产线运维成本。在煤矸石提硫生产线规划阶段,要结合原料特性、产能需求,合理搭配粗碎、对辊细碎、分选设备,优化整套工艺流程,提升硫资源利用率,在合规环保生产前提下,更大化挖掘煤矸石资源化价值。
-
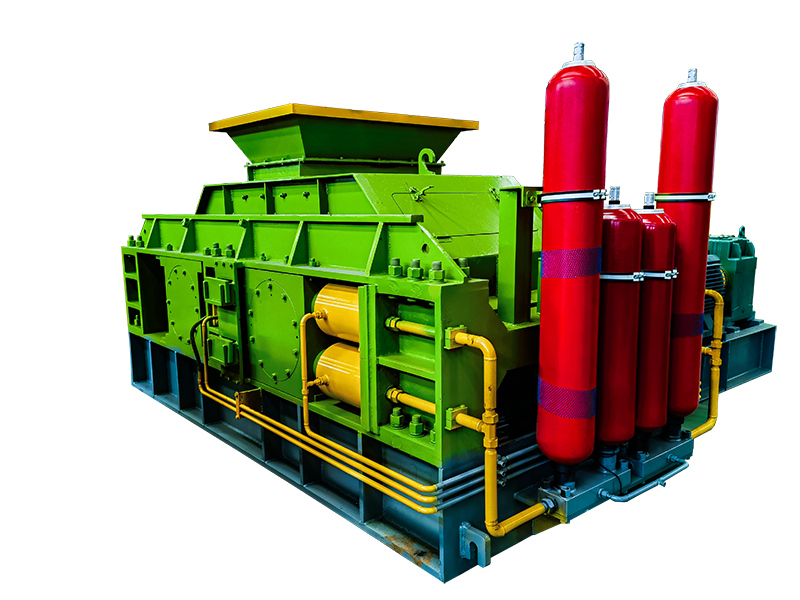
液压对辊破碎机